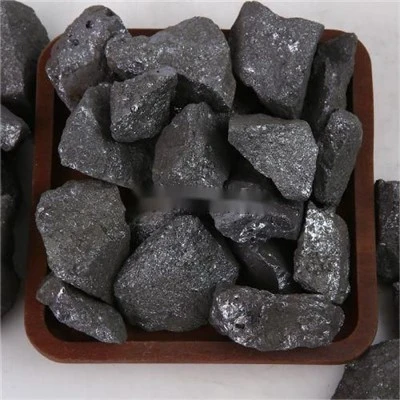
Quali sono i punti di controllo qualità nella produzione del ferrosilicio 72?
Lasciate un messaggio

Se hai mai lavorato nel settore della produzione dell'acciaio o delle leghe, sai che il ferrosilicio non è un materiale adatto a tutti. Come fornitore che si è specializzato per 12 anni nel ferrosilicio, ho visto in prima persona come anche piccole incoerenze nella produzione possano compromettere interi processi industriali, che si tratti della produzione dell'acciaio, della fusione o di usi specializzati come la produzione di semiconduttori. Oggi analizzerò i punti di controllo qualità non negoziabili per il Ferro Silicon 72 (FeSi 72), il grado che è un cavallo di battaglia per molte applicazioni industriali fondamentali, e mi collegherò a risorse affidabili che ne spiegano il ruolo insieme ad altre varianti di ferrosilicio.
Innanzitutto, un rapido ripasso per contestualizzare: il ferrosilicio è una lega di ferro e silicio, prodotta dalla fusione del quarzo (o altri materiali contenenti silicio) con minerale di ferro e coke in forni ad arco sommerso. Il grado è classificato in base al contenuto di silicio, con FeSi 72 che significa che contiene circa il 72% di silicio, insieme a piccole quantità di ferro, alluminio, calcio e tracce di impurità. Se vuoi approfondire il modo in cui il ferrosilicio viene classificato oltre la semplice percentuale di silicio, la pagina Classificazione comune del ferrosilicio è un ottimo punto di partenza: analizza la differenza tra gradi di silicio basso, medio e alto, gradazioni delle dimensioni delle particelle e scopi di utilizzo finale, che sono tutti fondamentali per comprendere perché il controllo di qualità per FeSi 72 è così importante.
Detto questo, FeSi 72 è unico perché raggiunge un equilibrio tra costi e prestazioni. È meno costoso dei gradi di silicio più elevati come FeSi 75, ma offre comunque i vantaggi di disossidazione e legatura su cui fanno affidamento i produttori di acciaio e le fonderie. A causa di questo status intermedio, il controllo della qualità della produzione non può essere affrettato o trascurato. Esaminiamo ogni punto di controllo chiave, dall'assunzione delle materie prime fino alla spedizione finale, a cui diamo priorità presso la nostra struttura per fornire FeSi 72 coerente e affidabile.
Il primo punto di controllo qualità inizia molto prima del caricamento dei materiali nel forno ad arco sommerso: la verifica della materia prima. I tre input principali per la produzione di ferrosilicio sono il quarzo (la nostra fonte di silicio), la materia prima contenente ferro (per il componente ferroso) e il coke o carbone (come agente riducente e fonte di energia). Per FeSi 72, il contenuto di silicio del quarzo grezzo non è negoziabile. Testiamo ogni lotto di quarzo per garantire che contenga un minimo del 98% di SiO₂, poiché anche un calo dell'1% nella purezza del silicio dalla materia prima ci costringerebbe a regolare le impostazioni del forno a metà fusione, aumentando il rischio di prodotto di bassa qualità. Testiamo anche la presenza di tracce di contaminanti nelle materie prime, ad esempio fosforo, zolfo e metalli pesanti. Queste impurità sono una brutta notizia per il FeSi 72: troppo fosforo rende l'acciaio fragile, mentre un eccesso di zolfo provoca brevità a caldo, un difetto che provoca la rottura dell'acciaio durante la formatura.
Un errore comune commesso dai nuovi fornitori è quello di risparmiare sui test sulle materie prime. L'anno scorso ho lavorato con una piccola officina di fabbricazione che aveva acquistato FeSi 72 da un fornitore che aveva saltato questo passaggio, portando a lotti con lo 0,08% di fosforo (il nostro limite è 0,04% massimo) che ha rovinato tre cicli di fusione dell'acciaio, costando loro oltre $ 20.000 in materiali e tempi di inattività. Ecco perché disponiamo di un laboratorio dedicato alle materie prime in loco, dove eseguiamo test di fluorescenza a raggi X (XRF) su ogni carico in entrata entro 24 ore dalla consegna. Controlliamo anche il contenuto di umidità del coke, poiché il coke umido riduce l'efficienza del forno e può portare a una fusione non uniforme, di cui parleremo in seguito.
Il prossimo passo: funzionamento del forno e monitoraggio del processo in tempo reale. I forni ad arco sommerso per ferrosilicio funzionano a temperature comprese tra 1.800°C e 2.000°C e anche piccole fluttuazioni di temperatura, potenza assorbita o velocità di alimentazione possono eliminare il contenuto di silicio. Per il FeSi 72 in particolare, miriamo a un intervallo percentuale di silicio molto ristretto: dal 71,5% al 72,5%. Un’oscillazione dello 0,5% potrebbe non sembrare molto, ma per gli utenti finali ciò può significare la differenza tra un lotto di acciaio che soddisfa i requisiti di resistenza alla trazione e uno che non supera i controlli di qualità.


Gli operatori dei nostri forni monitorano tre parametri chiave ogni 15 minuti durante la produzione: energia elettrica, temperatura del rubinetto e composizione delle scorie che galleggiano sulla lega fusa. Le scorie sono un sottoprodotto fondamentale in questo caso e la loro composizione è un indicatore diretto di quanto sta andando bene l'odore. Per FeSi 72, miriamo a scorie con un rapporto tra ossido di calcio (CaO) e biossido di silicio (SiO₂) compreso tra 0,8 e 1,0. Se il rapporto è troppo alto significa che stiamo utilizzando troppa calce, il che riduce il contenuto di silicio della lega finale. Se è troppo basso, il nostro agente riducente non funziona in modo altrettanto efficiente, determinando un eccesso di silicio nelle scorie. Testiamo campioni di scorie ogni ora durante la fusione, utilizzando i metodi descritti nella nostra pagina Scorie di ferro silicio, per assicurarci di regolare correttamente la velocità di alimentazione del calcare.
Un altro grande punto di controllo qui è il processo di tocco. Quando il FeSi 72 fuso è pronto per essere versato dal forno, dobbiamo farlo a una velocità costante per evitare la segregazione, dove il ferro più pesante affonda sul fondo della siviera e il silicio più leggero sale verso l'alto. Il FeSi 72 segregato è inutile, perché un'estremità avrà troppo ferro e l'altra troppo silicio, rendendone impossibile l'utilizzo per una lega coerente. Utilizziamo sensori di temperatura nel beccuccio del rubinetto per confermare che la lega fusa è compresa tra 1.850 °C e 1.900 °C prima della spillatura e mescoliamo continuamente la siviera per 10 minuti dopo il versamento per garantire l'omogeneità.
Una volta spillata e solidificata la lega fusa si passa alla fase successiva: ispezione e rottura post-fusione. Il FeSi 72 viene solitamente venduto in dimensioni particellari specifiche, perché applicazioni diverse richiedono gradazioni diverse: la produzione dell'acciaio utilizza spesso pezzi da 10-50 mm o 50-100 mm, mentre le fonderie potrebbero utilizzare dimensioni più piccole o più grandi. Se hai bisogno di vedere le gradazioni dimensionali più comuni per FeSi 72 e altri gradi, la pagina Ferro Silicio 75% 72% Ferro Silicio 10-50 mm 50-100 mm descrive in dettaglio le specifiche standard per gli usi finali comuni, con le quali ci allineiamo presso la nostra struttura.
È qui che ci imbattiamo in un'altra serie di problemi di qualità: crepe interne, porosità e uniformità delle dimensioni. Quando il FeSi 72 si raffredda, si espande leggermente durante la solidificazione, il che può causare crepe interne se si raffredda troppo rapidamente. Rallentiamo il processo di raffreddamento lasciando riposare i lingotti in un'area a temperatura controllata per 48 ore prima di romperli, invece di portarli al frantoio. Inoltre, controlliamo tutti i pezzi rotti attraverso una serie di setacci a rete per garantire che rispettino l'intervallo di dimensioni target. Ad esempio, per il nostro grado FeSi 72 da 50-100 mm, consentiamo solo una deviazione massima del 5%, quindi non più del 5% del lotto può essere inferiore a 50 mm o superiore a 100 mm.
Durante questa fase testiamo anche la porosità. Il FeSi 72 poroso ha una superficie maggiore, il che significa che può ossidarsi più rapidamente durante lo stoccaggio, portando a un contenuto di silicio inferiore nel momento in cui raggiunge il cliente. Utilizziamo un semplice test di assorbimento dell'acqua: immergiamo un campione di FeSi 72 in acqua per 24 ore e qualsiasi campione che assorba più dell'1% del suo peso viene scartato perché troppo poroso.
Il successivo punto critico di controllo qualità è la verifica della composizione chimica, eseguita nel nostro laboratorio interno dopo che il FeSi 72 è stato vagliato e dimensionato. Qui è dove confermiamo che il lotto soddisfa effettivamente il nostro requisito di silicio del 71,5-72,5%, insieme ai limiti per altri elementi chiave: alluminio massimo 1,5%, calcio massimo 0,8%, fosforo massimo 0,04%, zolfo massimo 0,03%. Eseguiamo tre test separati su ciascun lotto per evitare errori: uno nella parte superiore del lotto, uno al centro e uno nella parte inferiore. Come accennato in precedenza, la segregazione è un rischio, quindi testare più punti garantisce che, anche se una piccola parte del lotto è leggermente difettosa, non spediremo un lotto difettoso.
Vale la pena notare che il FeSi 72 non viene utilizzato per applicazioni di semiconduttori di fascia alta, che richiedono il grado FeSi 75 ad altissima purezza, che ha livelli di impurità 10 volte inferiori rispetto al FeSi 72. Se stai lavorando su un progetto di semiconduttori, controlla la pagina Ferro Silicon 75 per l'industria dei semiconduttori per saperne di più su quel grado specializzato, ma per la produzione generale dell'acciaio e l'uso in fonderia, i limiti di impurità del FeSi 72 sono sopra indicati non sono negoziabili.
Infine, prima della spedizione, effettuiamo un controllo finale visivo e dell'imballaggio. Ispezioniamo ogni pallet di FeSi 72 per assicurarci che non siano presenti materiali estranei, plastica, trucioli di legno o altri detriti mescolati. Inoltre imballiamo ogni pallet in un involucro di plastica resistente all'umidità per prevenire l'ossidazione durante il trasporto ed etichettiamo ogni lotto con la sua composizione chimica, dimensioni e risultati dei test. Conserviamo un registro digitale di ogni lotto per 10 anni, quindi se un cliente ha un problema con una spedizione, possiamo risalire alle materie prime utilizzate, all'operatore della fornace che ha gestito la fonderia e ad ogni passaggio intermedio.
Nel corso degli anni, ho visto che il controllo qualità non riguarda solo il rispetto degli standard di settore, ma anche la creazione di fiducia. Un'acciaieria che si affida al FeSi 72 per disossidare l'acciaio fuso deve sapere che ogni lotto funzionerà in modo coerente, perché un singolo lotto difettoso può ritardare la produzione o creare prodotti finali difettosi. Nella nostra azienda non prendiamo scorciatoie su nessuno di questi punti di controllo, perché sappiamo che il successo dei nostri clienti dipende dalla qualità della lega che inviamo loro.
Se stai cercando l'affidabile FeSi 72 o desideri saperne di più sulle nostre specifiche di qualità, dimensioni delle particelle o processo di produzione, non esitare a contattare il nostro team per discutere delle tue esigenze specifiche. Siamo lieti di fornire rapporti sui test in batch, adattare le dimensioni per adattarle alla vostra applicazione e rispondere a qualsiasi domanda abbiate sulla qualità del ferrosilicio.
Riferimenti
- Associazione globale delle ferroleghe. (2022). Specifiche standard per i gradi di ferro-silicio.
- Organizzazione internazionale per la standardizzazione (ISO). (2019). ISO 5445: Ferroleghe – Ferro-silicio – Specifiche e metodi di prova.
- FerroAlloyNet. (2023). Migliori pratiche di controllo qualità per la produzione di ferro-silicio in forni ad arco sommerso.
- Istituto Americano del Ferro e dell'Acciaio (AISI). (2021). Il ruolo del ferro-silicio nella disossidazione e nella lega dell'acciaio.